数显气电电子柱测微仪(以下简称气电电子柱),采用了嵌入式单片机技术而设计的数字化产品,是模拟气电电子柱的更新换代产品。对模拟信号量进行数据采集并进行数字处理,可直接显示被测尺寸的 对测量值或相对于公差带中心的变化量即相对测量值。根据预先设定的工件尺寸公差界限,指示出被测工件合格与否。可单台使用,也可拼合多台使用,节省操作空间。 本产品光柱具有红、绿、橙三色,指示出被测尺寸结果以及其公差带尺寸,可直观感受到被测尺寸在其公差带内的偏离情况。 可预先设置量程、公差带超差界限值、标准件尺寸值;所有参数设置都具有掉电保存功能。
本产品还具有附加功能可选择:“峰—峰值”测量功能;可结合测量装置采用各种数学模型计算出同轴度、椭圆度、跳动、圆柱度、平面度、垂直度等形位误差结果;输入输出信号功能可以方便组成控制系统;数据通讯功能可使现场多台量仪组成网络,通过用软件形成SPC统计图表以实现现场在线质量管理等等。还可以根据用户的殊要求,修改和补充产品的功能,以满足不同应用场和的不同要求。
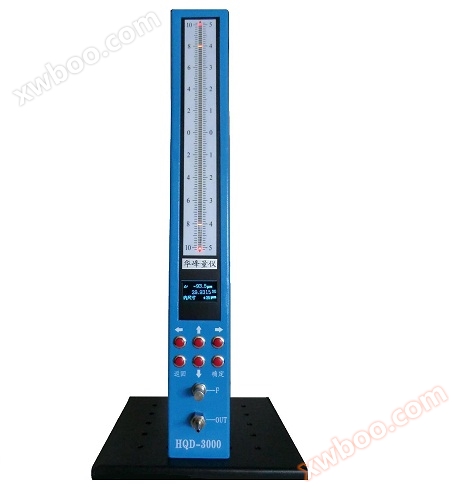
数显气电电子柱和传统的模拟电子柱以及浮标量仪相比较具有下列显著的点和性。 1、高亮数码块显示。清晰、直观、方便无显示光线要求。 2、三色光柱指示 光柱可显示为绿色、橙色、红色,分别表示被测尺寸为“合格”、“报警”(无)和“超差”状态,可以很方便地观察到测量尺寸在公差带上的位置。 3、数字读数 在光柱指示的同时,数码块直接显示测量的尺寸值,可显示相对值或 对值, 高分辨率可达0.1µm,处于内 先地位。 4、高的稳定性 采用了多种抗干扰和稳定技术,大大提高了稳定性和可靠性。仪器采用了防水、防油的封闭式结构,使该仪器可适应环境恶劣的工业现场。 5、网络数据管理能力(协议定制) 数据通讯功能可使现场多台量仪组成测控网络,通过服务器用SPC管理软件采集并存储测量数据,形成SPC统计图表,实现网络化在线质量管理。
示值范围
分辨率(μm/1只光管)
初始间隙
20(µm)
0.2
30(µm)
50(µm)
0.5
30(µm)
100(µm)
1.0
30(µm)
示值范围(µm)
±10
±25
±50
数显分辨率(µm)
0.1
0.2
0.5
示值总误差(µm) ≦
0.4
1.0
2.0
示值变动性 (µm)≦
0.2
0.5
1.0
外形尺寸
60mm(宽)X498mm(高)X180mm(深)
重量
约3.3公斤
电源
AC180V~260V 50/60Hz 0.4A
注意:以上参数均为标准Ф2.0喷嘴下测得。
(1)电源:AC180~260V50HZ/60HZ (2)功耗:25W (3)环境温度:0~45℃ (4)湿度:85%以下 (5)气源:0.35-1.0MPa之洁净气源
(6)远离腐蚀性强的物品及强磁场、强电场及强震动等场合。
◄► 内尺寸指示灯 -GO 负向超差指示灯 OK 合格指示灯 +GO 正向超差指示灯 ►◄ 外尺寸指示灯 1、量程指示数码管
2、刻度值指示
量程指示
量程
光柱刻度值
20
(±10µm)
0.2µm/1灯
50
(±25µm)
0.5µm/1灯
100
(±50µm)
1.0µm/1灯
3、光柱指示器
有101个三色发光灯组成,用于指示各界限值及测量值。 当测量值在“合格”范围内时,显示为绿色; 当测量值在“超差”范围内时,显示为红色。 4、设置菜单文字表述区 5、七位数码管显示器 指示设定参数类型及数值,在测量状态时显示测量值。 6、光标左移动键及设置光标右移动键及校正键 7、数字增加键及调整键 8、数字减小键 9、返回键 10、确认键 11、测头输出快插接头(配Ф6管) 12、倍率旋钮 13、零位调整电位器 14、电源开关 15、电源输入插座 电源输入,AC180~260V 50HZ/60HZ 16、数字信号输入输出接口(协议定制) RS232C或RS485/422接口。 17、外部I/O控制(协议定制)
18、气源进气快插接头(配Ф8管)
打开电子柱本体背后的电源开关,电子柱入自检状态,光柱进行三色变换显示,数码管和指示灯部点亮。自检完成后,就自动进入测量功能。在测量状态下长按“ ”键3秒就进入参数设置菜单界面;长按“ ” 键3秒就进入倍率调整功能;长按“ ”键3秒就进入标准件校正功能。 仪器初次使用时先要对系统参数进行设置,各参数在以后的使用中也可以随时修改。该仪器操作简单,只有在仪器初次使用或气测头磨损而需要更换时才使用手动调倍率功能,通过倍率和零位旋扭将倍率调至比,然后使用标准件校正功能,利用上、下限标准件校对。
1、初次使用:①参数设置→②倍率调整→③标准件校正→④测量 2、更换测头或测头有磨损时:①倍率调整→②标准件校正→③测量 3、正常使用:①标准件校正→②测量 注:当气测头磨损后,初始间隙变大,只要位置误差允许,重新进行手动调倍率和标准件校正后测量仍然正确。该优点大大提高了气测头的使用寿命。
1、量程选择,有±10µm、±25µm、±50µm三档可供选择,按“ ”、“ ”选择,按“确认”键进入下项菜单。 2、内外尺寸模式”选择:按“ ”、“ ”键切换(1 内尺寸,2 外尺寸),按“确认”键进入下项设定。 3、超差上限设置,是相对于公差带中心的超差上限值,单位为µm,按“ ”、“ ”键移动光标(闪烁位);按“ ”、“ ”键设置光标所在位的值,数字位在0—9之间变换。符号位,按“ ”设为正号“┤” ,按“ ”设为负号“-”;按“确认”键进入下项设定。 4、超差下限设置,是相对于公差带中心的超差下限值,单位为µm,设置方法与“超差上限”相同。按“确认”键进入下项设定。 5、上限标准件值设置,单位为mm,设置方法与“超差上限”相同,按“确认”键进入下项设定。七位数码管均可编辑,当光标移动到“符号”位数码管位置时,该位清零进入编辑状态,按“ ”、“ ”键改变数值大小。 6、下限标准件值设置,单位为mm,设置方法与“超差上限”相同,按“确认”键进入下项设定。七位数码管均可编辑,当光标移动到“符号”位数码管位置时,该位清零进入编辑状态,按“ ”、“ ”键改变数值大小。 7、保存当次设置?(1 保存;2 不保存),默认“保存”按“确认”键,进入测量界面。 参数设置实例: ①如果被测尺寸为 28.392 mm则: 量程应设定为:±25µm 标准件上限为:28.4070mm,标准件下限为:28.3770mm。 超差上限:+015.0µm 超差下限:-015.0µm; ②如果被测尺寸为28.0392 mm则: 量程应设定为:±25µm 上限标准件为:28.0392mm,下限标准件为:28.0092mm。 超差上限:+015.0µm 超差下限:-015.0µm ③形位误差参数(如跳动,同轴度等) 如公差为0.05mm ,可以视为:0 ,则: 上限标准件为0.0500mm;下限标准件为0mm,超差下限:-25.0µm,超差上限:+25.0µm 注:调整和测量状态下显示的相对值是相对于公差带中心的偏移值
公差带中心由软件自动计算:标准件下限+(标准件上限-标准件下限)/2
在正常使用过程中,放大倍数变化非常小,所以不用经常调整。只在以下情况时需要手动调整倍率。 初次使用时 气测头有磨损时 更换不同种测头和量程时 仪器长期搁置后又使用时 在此功能下,单位为µm。标准件上、下限在光柱中分别为上、下两个橙色位指示位置。 具体步骤如下: 1)在测量界面长按“ ”3秒进入手动调整倍率功能, 1位数码管显示“ ”表示调整; 2)逆时针方向转动倍率旋扭,将倍率调到小。 3)将下限标准件置于测量工位,调零位电位器使数值等于下限标准件和公差带中心的差值; 4)将上限标准件置于测量工位,若光柱指示在上限附近,则调整完成。若光柱指示不在上限附近,调倍率旋扭,不足时调至:上限值+不足量X2,超出时调至:上限值-超出量X2;(外尺寸模式下:不足时调至:上限值-不足量X2,超出时调至:上限值+超出量X2;) 5)重复进行4步和5步操作,反复调试直到光柱在上限附近。 后上紧锁紧螺丝将倍率旋扭锁定。 6)按“返回”键退出手动调整倍率功能,调整结束后即可测量。 注意:①不管是内尺寸或外尺寸方式:小尺寸的标准件为下限标准件,大尺寸的标准件为上限标准件;倍率调整钉顺时针旋转倍率增大,逆时针旋转倍率减小。②在外尺寸方式下,倍率变化与光柱高低相反,如调上限标准件时:发现倍率偏低时,应顺时针旋转倍率调整钉,但光柱却下降,这时重复进行4步和5步操作,可发现倍率增大了,光柱接近上限位置了。③调好倍率后定要上紧锁紧螺丝将倍率旋扭锁定,否则会引起漂移等不稳定现象。
1)通电无任何显示,请检查电源连接是否正常。 2)气源输入前必须接空气过滤装置,输入气压0.4Mpa≤P≤1.0Mpa。 3)读数相对值很大,超差灯常亮,请检验设置是否正确。 4)在调整功能下,找不到上、下限位置指示,可能是标准件值设置有误。 5)读数异常不稳定,测量值不正确,有可能倍率未调整好,重新进行倍率调整即可正常。 6)调整零位电位器无作用,请放入上限标准件看倍率是否过大或过小,倍率过大、过小均会造成零位电位器无作用,重新调整倍率后即可正常。 7)电源接地线必须接地,零线和地线不能共用,否则可能会造成仪器工作不正常或造成人身伤害。在拔插电源连接插头和打开外壳之前定要切断电源。
|  |Archiver|手机版|小黑屋|
工业信息论坛
( 浙B2-20090312-64 )
|网站地图


 发表于